Zusammenfassung: Zwischen dem ersten Prototyp und dem Serienwerkzeug klafft oft eine Lücke: Man braucht eine kleine Serie von Teilen, die vorzeigbar aussehen und sauber zusammenpassen, aber das Spritzgusswerkzeug ist noch nicht fertig oder das Design ändert sich noch. Silikonguss schliesst diese Lücke. Man fertigt ein sauber veredeltes Urmodell, formt eine Silikonform darum und giesst Kopien aus Harz. Für ein oder zwei Teile ist das nicht das richtige Werkzeug, und für ein Design, das sich täglich ändert, auch nicht. Gussteile belegen zudem weder die Festigkeit noch die Schnapphaken-Lebensdauer des späteren Spritzgussteils. Für eine kleine, stabile Serie kann es aber günstiger sein, als jede gedruckte Kopie von Hand nachzubearbeiten. Wir haben Silikonformen für frühe Teile quer durch unsere Produktpalette genutzt, LaMetric SKY ist ein Beispiel.
Das Problem mit zehn gedruckten Teilen
Zehn gedruckte Teile können zehn Runden Schleifen und Nacharbeiten bedeuten. Jede Kopie kommt mit Schichtlinien, Stützspuren und einer Oberfläche aus dem Drucker, die man so weder in der Hand noch vor der Kamera haben möchte. Jede Kopie braucht dieselbe sorgfältige Arbeit von vorn, und die wird nicht schneller, nur weil man sie schon neunmal gemacht hat.
Das ist in Ordnung, wenn man ein Teil braucht, um eine Form zu prüfen. Teuer wird es, wenn man eine Handvoll Teile braucht, die gleich aussehen, gleich passen und auch Personen ausserhalb des Entwicklungsteams gezeigt werden können. Dann lautet die Frage nicht mehr «Können wir es drucken?», sondern «Wie kommen wir zu zehn guten Kopien, ohne zehnmal nachzubearbeiten?»
Die Lücke zwischen Prototyp und Werkzeug
Zwischen dem ersten Prototyp und dem Serienwerkzeug braucht man oft eine kleine Serie, die vorzeigbar aussieht und sauber zusammenpasst. Das Spritzgusswerkzeug für die Serie ist vielleicht noch nicht fertig, denn Werkzeugbau kostet Zeit und Geld, und man will sich nicht festlegen, solange sich das Design noch bewegen kann. Oder das Design braucht noch Änderungen, und Stahl für eine Form zu fräsen, die man später überarbeitet, ist der teuerste Weg, das herauszufinden.
In dieser Phase lohnt sich ein Blick auf den Silikonguss. Er liegt zwischen Drucken und Fräsen auf der einen und dem Spritzgusswerkzeug auf der anderen Seite. Man bereitet ein Teil sorgfältig vor und kann es dann wiederholen.
So funktioniert Silikonguss
Der Ablauf hat vier Schritte, und der erste entscheidet über die Qualität von allem, was danach kommt:
- Ein Urmodell fertigen. Es ist oft ein 3D-Druck oder ein gefrästes Teil, dessen Oberfläche von Hand veredelt wird. Die Form bildet genau die Oberfläche des Urmodells ab, deshalb steckt hier der Aufwand für die Nachbearbeitung.
- Eine Silikonform um das Urmodell formen, mit Angüssen und Entlüftungen, damit das Harz einfliessen und die Luft entweichen kann.
- Harz in die Form giessen. Üblich ist Polyurethan, und Vakuum hilft, eingeschlossene Luft zu verringern.
- Aushärten lassen, das Teil entformen und dann Angüsse und Grat abtrennen.
Eine Silikonform liefert oft etwa 20 bis 25 Teile, ihre Lebensdauer hängt aber von der Geometrie, dem Giessharz und der geforderten Oberflächenqualität ab. Ein Teil mit tiefen Rippen oder dünnen Wänden nutzt eine Form anders ab als ein flaches. Bei anspruchsvollen Teilen sollte man mit dem unteren Ende dieses Bereichs rechnen.
Wann es sich lohnt
Silikonguss hat seinen Platz in einigen Situationen:
- Vorzeigbare Prototypen für Demos, Fotos und frühes Feedback, bei denen ein roher Druck vom Produkt ablenken würde.
- Eine einheitliche Oberfläche über eine kleine Serie. Die Form bildet das vorbereitete Urmodell ab, jede Kopie startet also mit derselben Oberfläche.
- Montageprüfungen an mehreren Geräten, darunter Spiel, Ausrichtung und Zugang zu Befestigungselementen. Ein Passproblem an einem Gerät kann eine Toleranzkette sein, und die sieht man nur bei mehreren.
- Ein Design, das stabil genug ist, um ein Urmodell und eine Form zu rechtfertigen.
Der letzte Punkt zählt am meisten. Eine Form ist eine Festlegung, im Vergleich zum Serienwerkzeug eine kleine, aber doch eine Festlegung.
Wo es nicht mehr sinnvoll ist
Es gibt Grenzen, und man kennt sie besser, bevor man eine Form bestellt:
- Für ein oder zwei Teile ist Drucken oft einfacher. Urmodell und Form sind Aufwand, den man nicht zurückholt.
- Wenn sich das Design täglich ändert, kosten neue Urmodelle und Formen Zeit und Geld. Besser warten, bis sich die Form gesetzt hat.
- Bei höheren Stückzahlen vergleicht man wiederholte Silikonformen mit Drucken und Spritzgusswerkzeug. Man sollte sich nicht auf eine feste Grenze verlassen, denn der Break-even hängt von Geometrie, Oberfläche und den tatsächlichen Angeboten ab.
| Verfahren | Passt am besten, wenn | Darauf achten |
|---|---|---|
| Ein oder zwei Teile, eine Form, die sich noch ändert | Nacharbeit, die bei jeder Kopie neu anfällt | |
| Silikonguss | Ein stabiles Design, eine kleine Serie, die gut aussehen und passen muss | Aufwand für Urmodell und Form; begrenzte Formlebensdauer |
| Spritzgusswerkzeug | Ein eingefrorenes Design und Serienstückzahlen | Kosten und Lieferzeit des Werkzeugs; Änderungen sind teuer |
Was Gussteile belegen können und was nicht
Auch die Materialwahl zählt. «ABS-ähnliches» oder «PC-ähnliches» Polyurethan kann einzelne Eigenschaften des Serienkunststoffs annähern, ist aber nicht der Serien-Thermoplast. Gussteile können Funktionstests unterstützen: Man kann Passung, Montage, Zugang und Handhabung prüfen. Sie belegen aber nicht die Festigkeit, die Hitzebeständigkeit oder die Schnapphaken-Lebensdauer des späteren Spritzgussteils. Schnapphaken sind ein gutes Beispiel, denn ihre Lebensdauer hängt vom Ermüdungsverhalten des Materials ab und davon, wie das Teil gespritzt wird.
Eine Gussserie hilft, das Design kennenzulernen, sie ist kein Beweis, dass das Serienteil hält. Tests, die das echte Material und den echten Prozess brauchen, hebt man sich für Teile aus dem echten Werkzeug auf.
Die Gesamtkosten prüfen, nicht eine Zeile
Wenn jede gedruckte Kopie viel Schleifen und Spachteln braucht, kann die Vorbereitung eines einzigen Urmodells diese wiederholte Arbeit verringern. Der Aufwand verschiebt sich von «jedes Teil veredeln» zu «ein Teil sehr gut veredeln». Die Gussteile müssen trotzdem beschnitten werden und brauchen unter Umständen Lack, die Ersparnis ist also nicht automatisch da.
Je nach Serie und Oberfläche kann Giessen insgesamt günstiger sein. Man vergleicht vollständige Angebote beider Wege und rechnet beim Giessen Urmodell, Formen und Nacharbeit mit ein. Ein Angebot, das nur den Preis pro Gussteil nennt, lässt das Giessen günstiger aussehen, als es ist.
Unsere Erfahrung
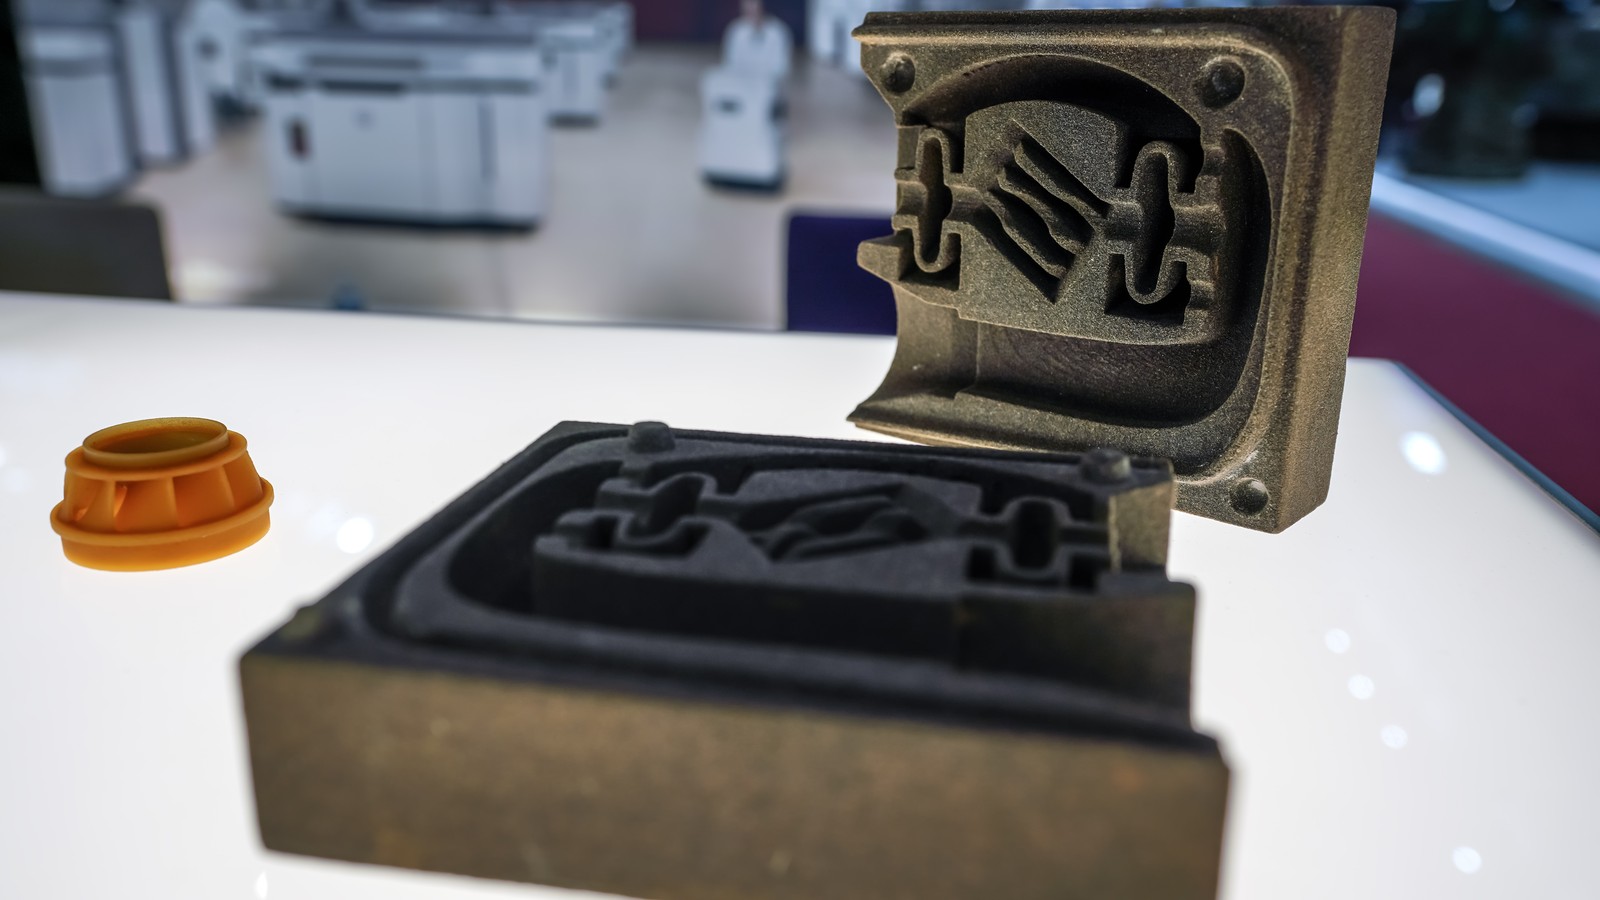
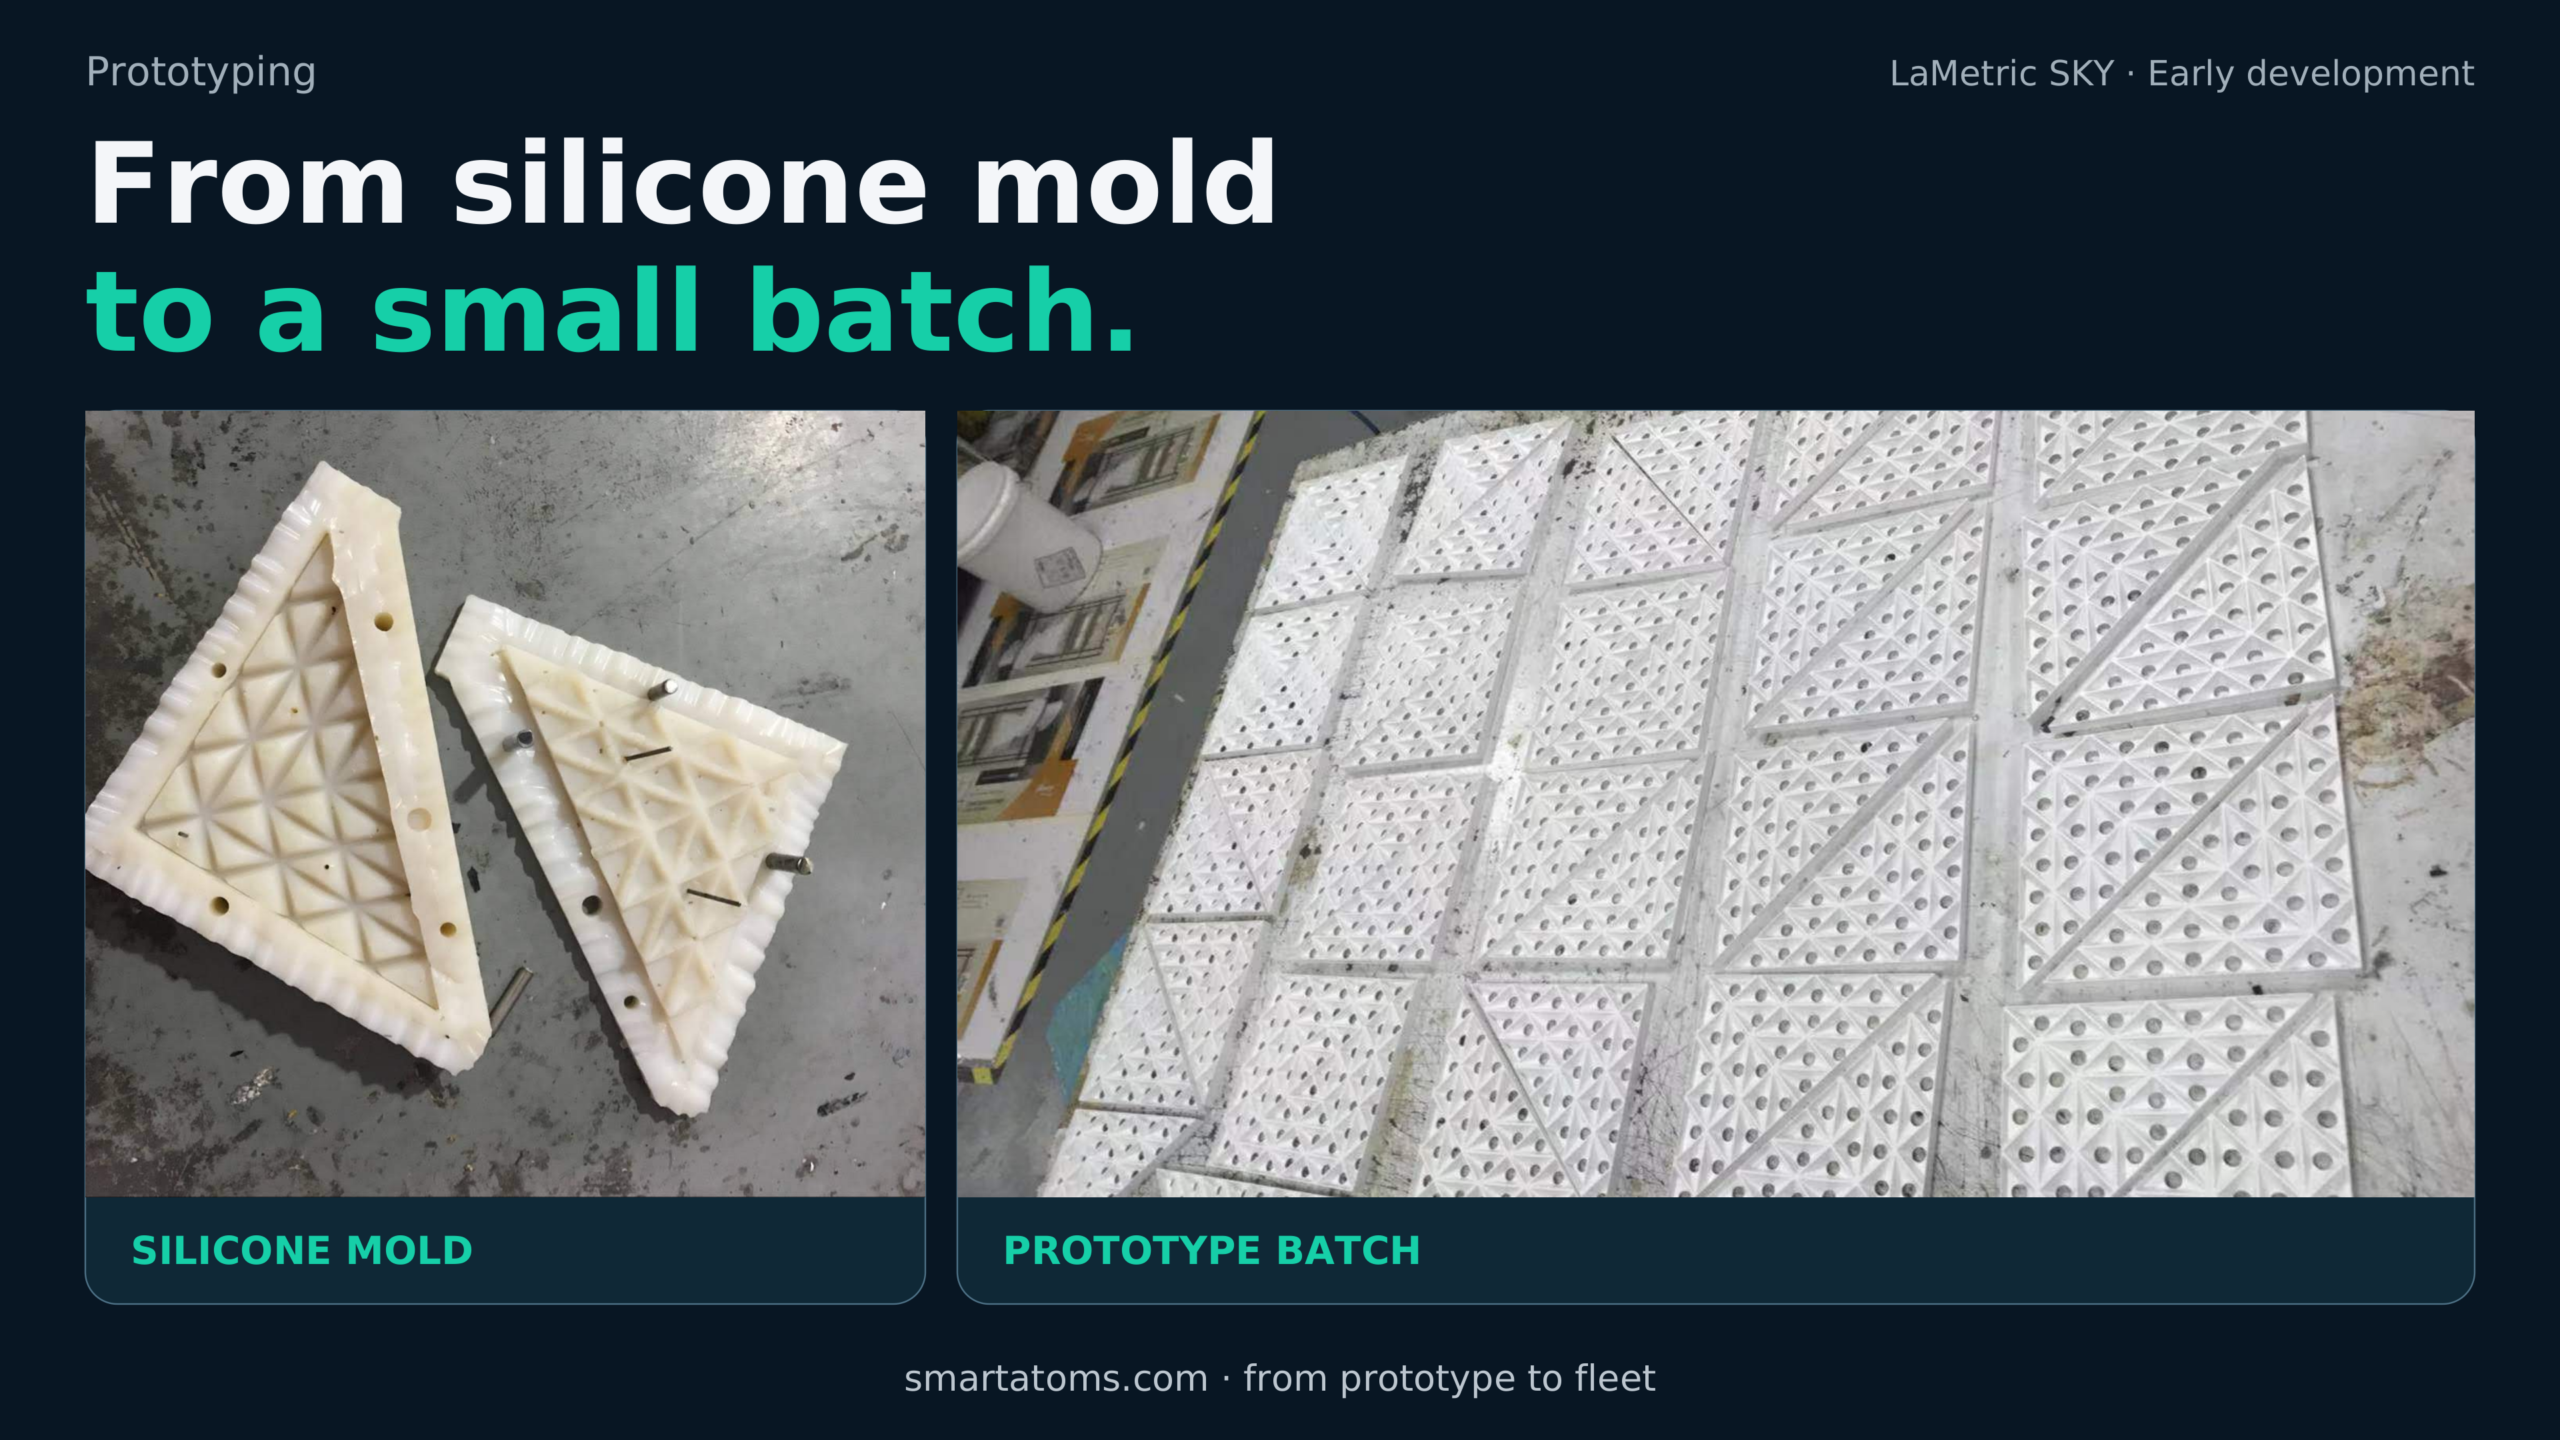
Wir haben Silikonformen für frühe Teile quer durch unsere Produktpalette genutzt, LaMetric SKY ist ein Beispiel. Die Fotos oben zeigen eine geöffnete Form für ein dreieckiges SKY-Teil und eine Serie gegossener Kopien. Eine Serie identischer Teile ermöglicht es, mehrere Geräte zu montieren, sie zu vergleichen und anderen zu zeigen, solange das Serienwerkzeug noch vor einem liegt.
Für eine kleine Serie verdient Silikonguss einen Platz neben Drucken und Fräsen. Man wählt das Verfahren danach, was die aktuelle Phase belegen muss, und wechselt zum Serienwerkzeug, wenn das Design stabil ist.

Bei Smart Atoms begleiten wir Gehäuse vom ersten Prototyp bis zum Serienwerkzeug und wählen das Verfahren danach, was jede Phase belegen muss. Wenn Sie entscheiden, wie Sie Ihre ersten 20 vorzeigbaren Teile fertigen, sprechen Sie mit einem Ingenieur.